دلایل ترک خوردگی آهن آلات هنگام جوشکاری + روش های جلوگیری
وقتی آهن یا فولاد بعد از جوشکاری ترک می خورد، معمولا نمی شود فقط جوشکار را مقصر دانست.
کیفیت و ترکیب شیمیایی فولاد، وجود رطوبت و هیدروژن، سرد شدن سریع، پیش گرم نامناسب، تنش های حرارتی، انتخاب اشتباه ماده مصرفی، تنظیمات دستگاه و حتی زنگ زدگی و آلودگی سطح همگی می توانند باعث ترک خوردن محل جوش شوند.
طبق تجربه ما، خیلی وقت ها مشکل از خود آهن آلات شروع می شود. اگر ماده اولیه کیفیت مناسبی نداشته باشد یا در ساختار آن عیبی وجود داشته باشد، حرارت و فشار جوشکاری می تواند همان ضعف را در محل اتصال نشان دهد؛ به همین دلیل کیفیت فولاد را باید قبل از شروع جوشکاری جدی گرفت.
ترک جوش چیست و چگونه ایجاد می شود؟
ترک جوش به شکاف یا شکست ایجاد شده در فلز جوش، ناحیه متاثر از حرارت یا اطراف اتصال گفته می شود. این ترک ممکن است در زمان انجام جوشکاری ایجاد شود یا بعد از سرد شدن قطعه خودش را نشان دهد.
مشکل ترک این است که حتی اگر در ابتدا کوچک باشد، می تواند به یک نقطه ضعف در اتصال تبدیل شود. در اتصالاتی که تحت بار، فشار یا لرزش قرار دارند، وجود چنین عیبی اهمیت بیشتری پیدا می کند.
در زمان جوشکاری، فلز تحت حرارت قرار می گیرد و بعد دوباره سرد می شود. همین چرخه حرارتی می تواند تنش های داخلی و انقباضی ایجاد کند. اگر در کنار آن، کیفیت ماده اولیه یا شرایط اجرای فرآیند مناسب نباشد، احتمال ایجاد ترک افزایش پیدا می کند.
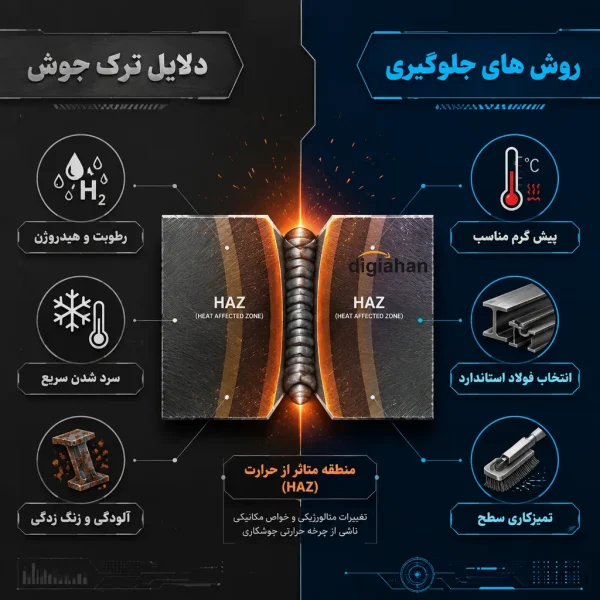
مهم ترین دلایل ترک خوردگی آهن آلات هنگام جوشکاری
ترک خوردن آهن آلات معمولا فقط از یک عامل ناشی نمی شود. کیفیت خود فولاد، شرایط جوشکاری، تجهیزات، آماده سازی قطعه و حتی مهارت اپراتور می توانند در کنار هم باعث ایجاد ترک شوند.
ترکیب شیمیایی نامناسب فولاد
ترکیب شیمیایی فولاد روی رفتار آن هنگام جوشکاری اثر مستقیم دارد و اگر مناسب نباشد، احتمال ایجاد ضعف و ترک در محل اتصال بیشتر می شود. برای همین قبل از بررسی عملکرد جوشکار، کیفیت و مشخصات خود فولاد را هم باید جدی گرفت.
میزان بالای کربن
کربن بخشی از ترکیب فولاد است و ترکیب شیمیایی نامناسب می تواند روی رفتار فولاد در زمان جوشکاری اثر بگذارد. با این حال، چون در منابع عدد مشخصی برای کربن بالا ارائه نشده، باید مشخصات واقعی فولاد را ملاک بررسی قرار داد.
وجود رطوبت و هیدروژن
هیدروژن یکی از عوامل مهم در ایجاد ترک سرد است و رطوبت هم می تواند شرایط جوشکاری را نامناسب کند. به همین دلیل محل اتصال باید خشک و تمیز باشد و در شرایطی مثل بارندگی یا رطوبت بالا، ابتدا محیط کار کنترل شود.
پیش گرم نکردن مناسب قطعه
پیش گرم برای کنترل شرایط حرارتی اتصال اهمیت دارد و حذف یا اجرای نادرست آن می تواند احتمال ترک را افزایش دهد. در فرآیند فورجینگ میلگرد نیز رعایت صحیح مراحل پیش گرم و پس گرم از نکات مهم اجرای کار است.
سرد شدن سریع محل جوش
وقتی قطعه بعد از حرارت با سرعت زیادی سرد شود، تنش هایی در فلز ایجاد می شود که می توانند زمینه ترک را فراهم کنند. به همین دلیل در کنار کنترل حرارت، سرعت سرد شدن نیز باید متناسب با فرآیند جوشکاری مدیریت شود.
تنش های حرارتی و انقباضی
فلز هنگام گرم شدن منبسط و بعد از سرد شدن منقبض می شود و همین تغییرات می توانند در محل اتصال تنش ایجاد کنند. در فورجینگ، هم محوری و نحوه اعمال فشار نیز به این موضوع اضافه می شود و باید همزمان کنترل شوند.
انتخاب نامناسب الکترود یا سیم جوش
اگر الکترود یا سیم جوش با فرآیند و شرایط قطعه تناسب نداشته باشد، کیفیت اتصال کاهش پیدا می کند و احتمال ایجاد ترک بیشتر می شود. ماده مصرفی باید براساس نوع عملیات و مشخصات قطعه انتخاب شود، نه صرفا چیزی که در کارگاه موجود است.
تنظیمات نامناسب دستگاه جوش
تنظیم نبودن دستگاه می تواند حتی یک فولاد مناسب را هم دچار مشکل کند؛ چون جریان، ولتاژ یا در فورجینگ، فشار، دما، زمان و هم محوری باید درست باشند. تجهیزات فرسوده یا فاقد کالیبراسیون معتبر نیز می توانند کیفیت اتصال را تحت تاثیر قرار دهند.
آلودگی و زنگ زدگی سطح قطعه
زنگ زدگی، روغن، سیمان و خوردگی روی محل اتصال می توانند کیفیت جوش را پایین بیاورند و سطح مناسبی برای اتصال ایجاد نکنند. در فورجینگ، برش کج یا نامناسب سر میلگرد هم می تواند باعث ایجاد نقطه ضعف و شروع ترک شود.
تفاوت ترک گرم و ترک سرد
ترک ها را از نظر زمان ایجاد می توان به دو گروه مهم ترک گرم و ترک سرد تقسیم کرد.
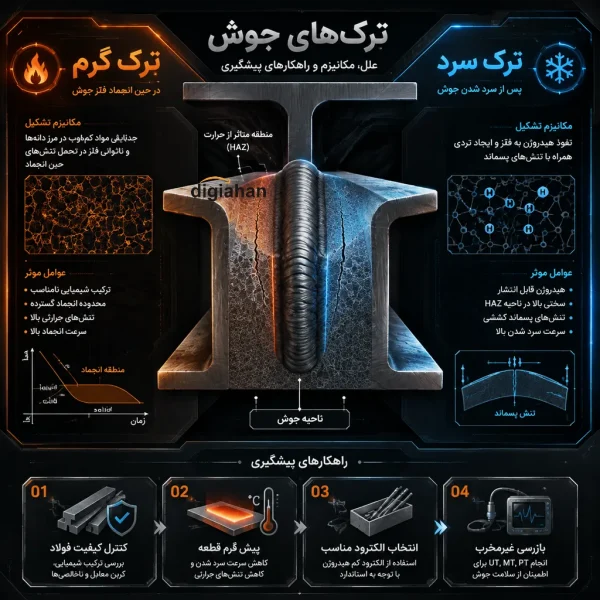
تاثیر کیفیت آهن آلات بر جوشکاری
جلوگیری از ترک جوش از خود عملیات جوشکاری شروع نمی شود؛ از انتخاب درست آهن آلات و آماده سازی قطعه شروع می شود.
انتخاب فولاد مناسب
اولین قدم، انتخاب فولادی است که از نظر کیفیت تولید، مشخصات فنی و سلامت ساختاری برای کاربرد مورد نظر مناسب باشد.
در مورد میلگرد نیز وجود عیوبی مثل تورق می تواند کیفیت اتصال را تحت تاثیر قرار دهد، بنابراین کیفیت خود آهن را نباید دست کم گرفت.
آماده سازی سطح
قبل از جوشکاری، محل اتصال باید کاملا تمیز و عاری از زنگ زدگی، روغن، سیمان و خوردگی باشد تا اتصال از همان ابتدا روی یک سطح نامناسب شکل نگیرد.
در فورجینگ میلگرد، برش صحیح و صاف بودن دو سر میلگرد هم برای ایجاد یک اتصال مناسب اهمیت زیادی دارد.
کنترل دمای پیش گرم و پس گرم
پیش گرم و پس گرم باید متناسب با فرآیند و به صورت کنترل شده انجام شوند؛ اجرای سلیقه ای مراحل حرارتی می تواند کیفیت اتصال را پایین بیاورد.
در کنار دما، سرعت سرد شدن قطعه هم مهم است و نباید بدون توجه به شرایط فرآیند، قطعه خیلی سریع سرد شود.
انتخاب ماده مصرفی مناسب
الکترود یا سیم جوش باید با نوع فرآیند و شرایط قطعه هماهنگ باشد، چون انتخاب نامناسب می تواند کیفیت اتصال را کاهش دهد و احتمال ترک را بیشتر کند.
در این مرحله صرفا در دسترس بودن یک ماده مصرفی نباید معیار انتخاب باشد.
کنترل سرعت جوشکاری
سرعت بالای جوشکاری زمانی ارزش دارد که دقت و کنترل فرآیند حفظ شود؛ عجله در اجرا می تواند کیفیت اتصال را پایین بیاورد.
اللخصوص در فورجینگ، فشار، دما، زمان و هم محوری باید با دقت کنترل شوند و سرعت اجرا نباید جای دقت را بگیرد.
نحوه تشخیص ترک های جوش
اولین مرحله، بازرسی چشمی یا VT است. ترک های سطحی در بسیاری از موارد از طریق مشاهده دقیق محل اتصال قابل شناسایی هستند.
اما همه ترک ها روی سطح نیستند. برای بررسی دقیق تر می توان از روش های غیر مخرب استفاده کرد:
- PT : آزمایش مایع نافذ
- MT : آزمایش ذرات مغناطیسی
- UT : آزمایش التراسونیک
- RT : آزمایش رادیوگرافی
انتخاب روش بازرسی به نوع اتصال و محل احتمالی عیب بستگی دارد. نکته مهم این است که قابل مشاهده نبودن ترک، به معنی سالم بودن قطعی اتصال نیست.
اهمیت انتخاب آهن آلات استاندارد برای پروژه های جوشی
کیفیت جوش را باید از مرحله خرید دنبال کرد، نه زمانی که ترک روی اتصال دیده شده است.
مثلا در زمان خرید تیرآهن اگر محصول قرار است در یک سازه فلزی و همراه با اتصالات جوشی استفاده شود، مشخصات فنی آن باید متناسب با کاربرد پروژه بررسی شود.
در مورد مقاطع صنعتی نیز خرید پروفیل صنعتی فقط یک تصمیم قیمتی نیست. سلامت سطح، کیفیت تولید و تناسب محصول با نوع کار اهمیت دارد.
همین موضوع درباره خرید ورق سیاه نیز صدق می کند. اگر ورق قرار است در قطعات یا اتصالات جوشی به کار برود، کیفیت ماده اولیه و وضعیت سطح اهمیت پیدا می کند.
برای ناودانی نیز هنگام خرید ناودانی باید محصول متناسب با کاربرد پروژه انتخاب شود و کیفیت آن جدا از قیمت بررسی شود.
در نهایت، خرید ارزان تر اگر با ماده اولیه نامناسب همراه شود، ممکن است هزینه های بیشتری در مرحله اجرا، اصلاح اتصال یا کنترل کیفیت ایجاد کند.
جمع بندی
اگر هدف، کم کردن احتمال ترک و شکست اتصال است، باید از همان مرحله انتخاب آهن آلات شروع کرد. استفاده از محصول با کیفیت، اجرای درست، تجهیزات مناسب و کنترل کیفیت می تواند ریسک ایجاد عیب در اتصال را کاهش دهد. در این مسیر، دیجی آهن می تواند برای انتخاب و تامین آگاهانه آهن آلات مورد نیاز پروژه، بخشی از این تصمیم گیری را ساده تر و دقیق تر کند.